



适用产能
20–1000 吨/天米糠原料处理量,可根据原料条件、目标油品等级与项目规模进行配置。

郑州企鹅粮油机械有限公司提供米糠油整厂EPC解决方案,面向米糠油工厂新建、扩产及升级项目,通过膨化保鲜、浸出和全精炼工艺,应对米糠易酸败、高蜡脱除难等加工问题,实现米糠油及副产品的规模化加工。


粮油机械 EPC · 米糠油加工生产线
郑州企鹅粮油机械有限公司面向米糠油工厂新建、扩产及升级项目,提供覆盖咨询、工艺设计、设备制造、安装调试、培训与售后运维的米糠油整厂 EPC 解决方案。方案以“膨化保鲜 + 浸出 + 全精炼”为核心,重点应对米糠易酸败、高蜡难脱除及副产品综合利用等加工难题。
20–1000 吨/天米糠原料处理量,可根据原料条件、目标油品等级与项目规模进行配置。
膨化灭酶保鲜、溶剂浸出、全精炼与脱蜡脱脂协同设计,服务一级、二级、三级等不同精炼深度需求。
从工艺规划、厂房布局、设备供货到现场安装、72 小时连续试运行及投产培训的全流程工程交付。
米糠是具有开发价值的油脂原料,新鲜米糠含油率通常为 12%–18%。但米糠中含有解脂酶,原料在储存或等待加工过程中容易发生水解酸败,进而影响毛油酸价、精炼损耗及成品稳定性。同时,米糠油蜡质含量可达约 4%,若脱蜡工艺与过滤控制不足,低温储存或流通中可能出现浑浊、析蜡等问题。
郑州企鹅粮油机械有限公司将原料保鲜、油脂提取、精炼脱蜡及副产品处理纳入同一产线逻辑,避免单一设备选型与前后工段不匹配带来的运行风险。该方案适用于米糠油项目的建厂、扩产、设备更新和整线升级。
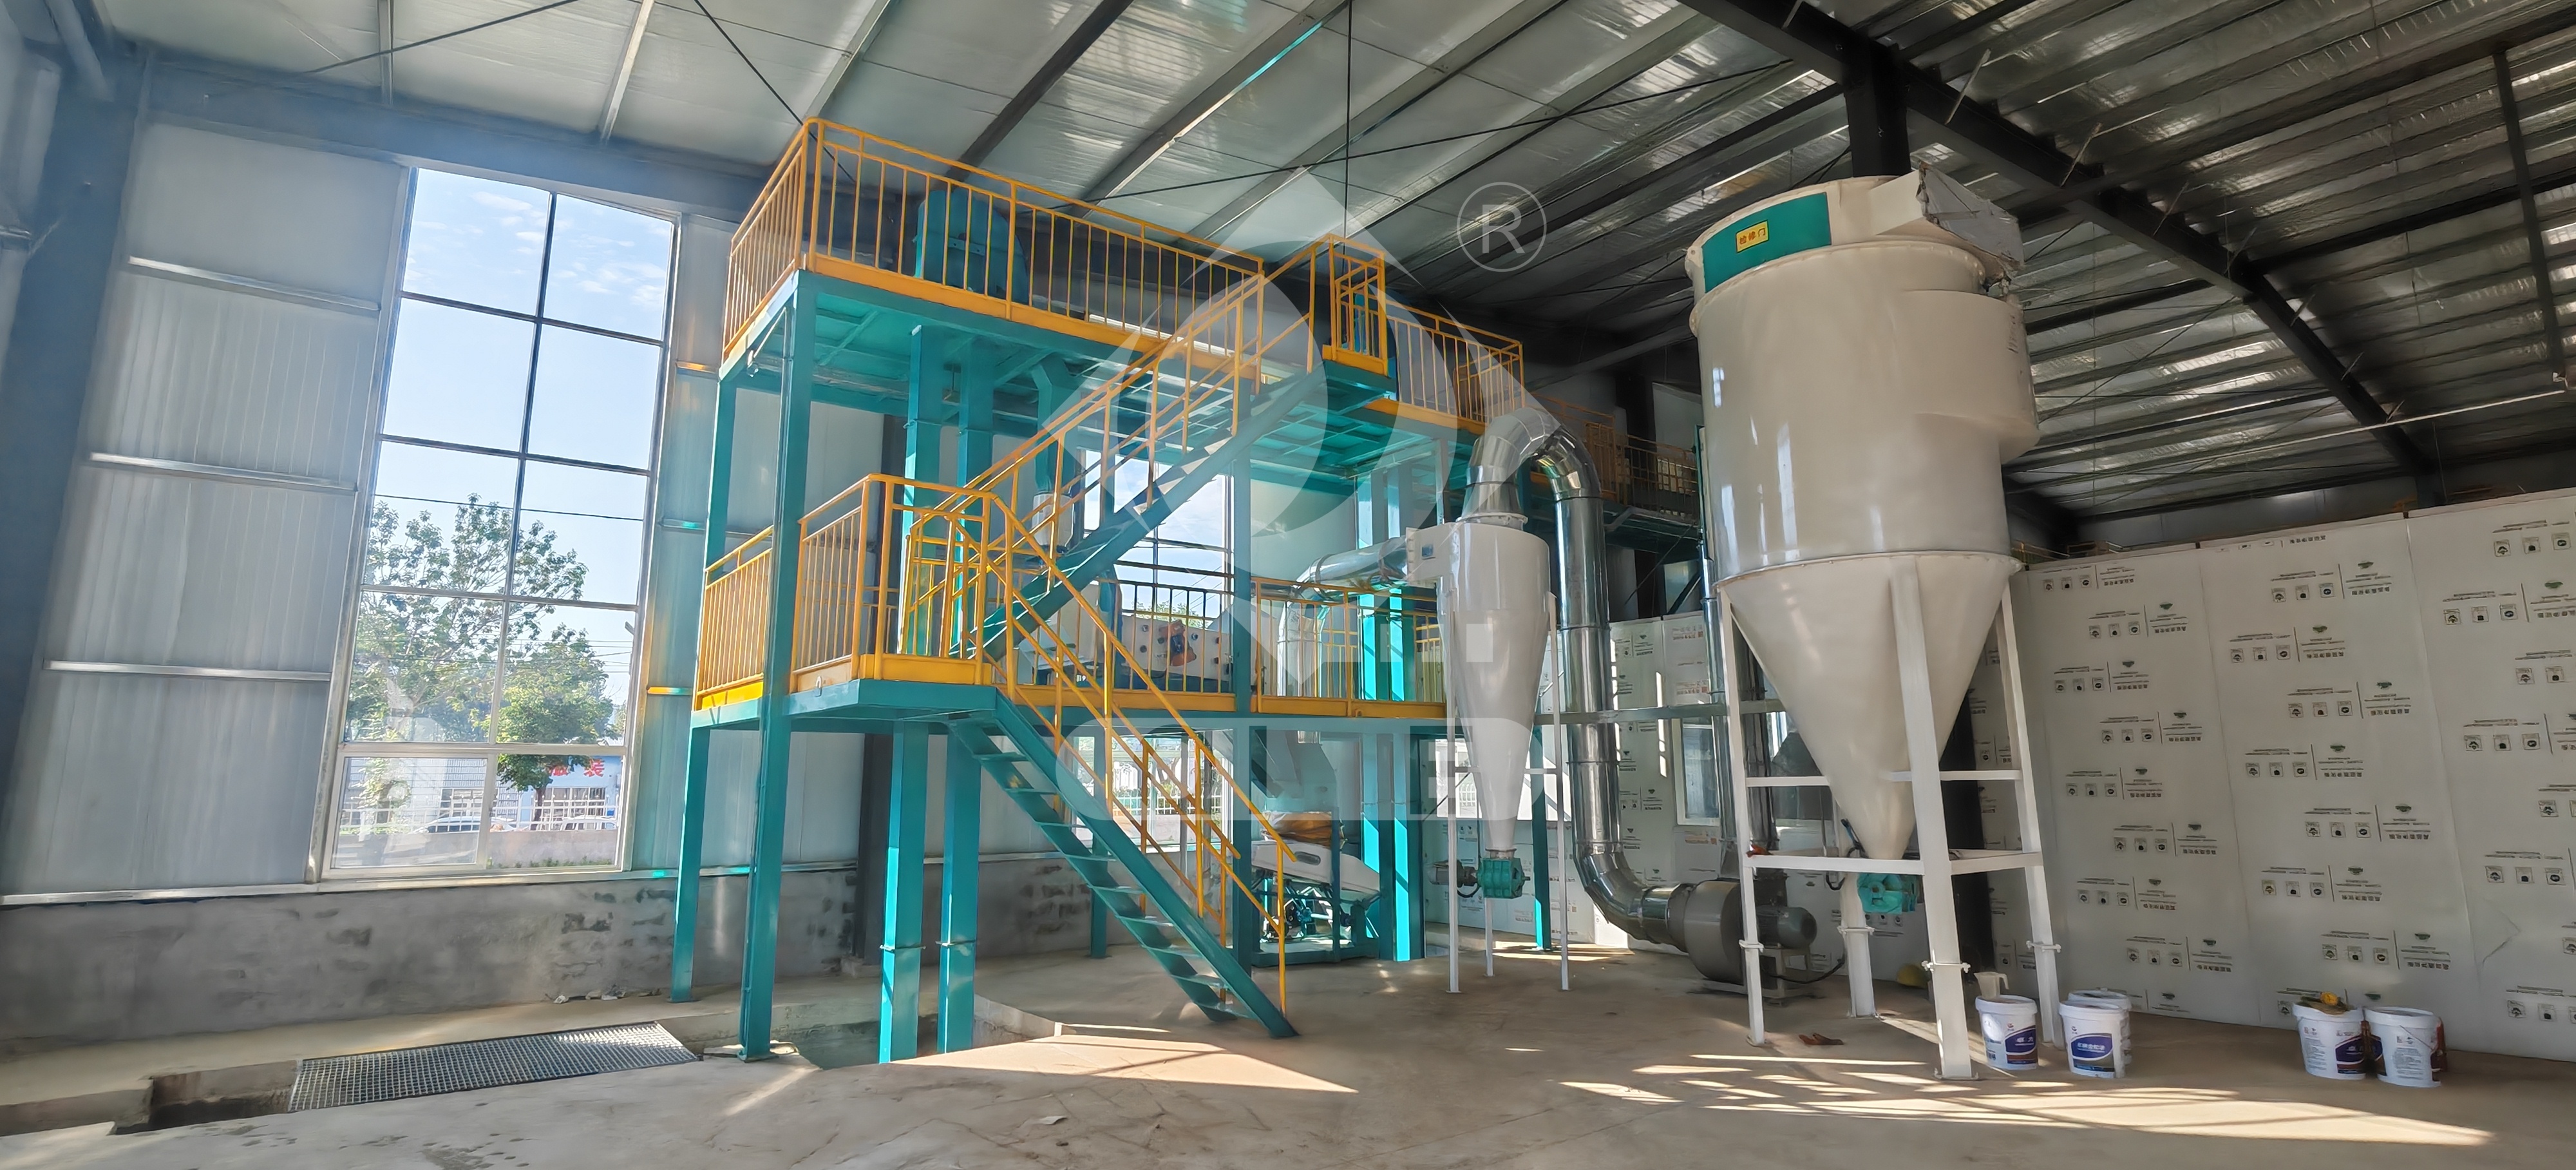
米糠油整厂 EPC 解决方案,是以项目目标产能、原料新鲜度与酸价、成品油等级、能源条件及副产品规划为输入,将设备、工艺、公用工程、自动化控制和现场实施进行系统集成的交钥匙工程方案。
浸出粕可进入粕处理及副产品利用环节;脱酸工段产生脂肪酸,脱蜡工段可回收米糠蜡,并可为谷维素、肌醇等进一步提取预留工艺衔接条件。
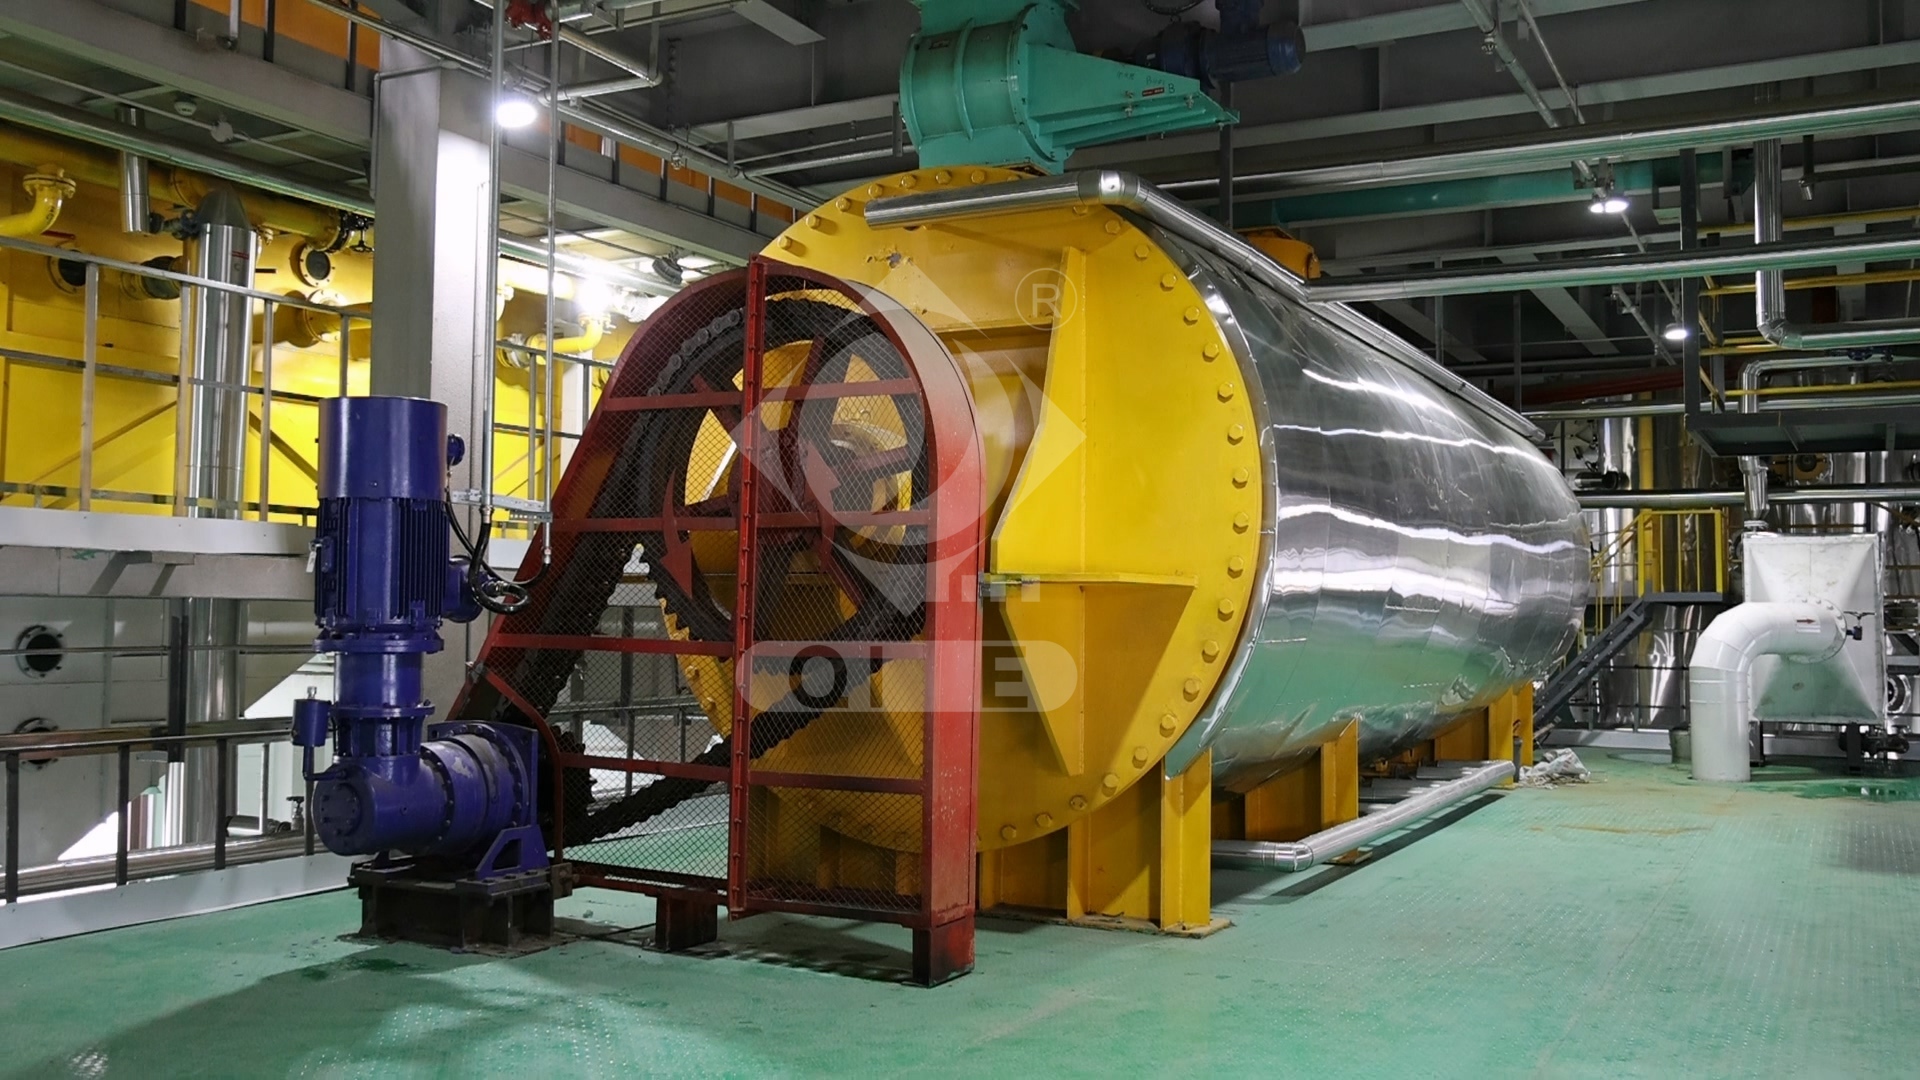
采用挤压膨化高温处理灭活解脂酶,降低米糠在储存与加工过程中的酸价快速上升风险。该工段的目标是提升毛油质量基础,并为后续精炼得率与稳定运行创造条件。
通过平转浸出器、混合油蒸发与汽提环节进行油脂提取和溶剂回收。方案设计指标中,浸出粕残油可控制在≤0.8%;浸出线吨料溶剂消耗参考值为≤2–4 kg,实际运行与原料、工况及管理条件相关。
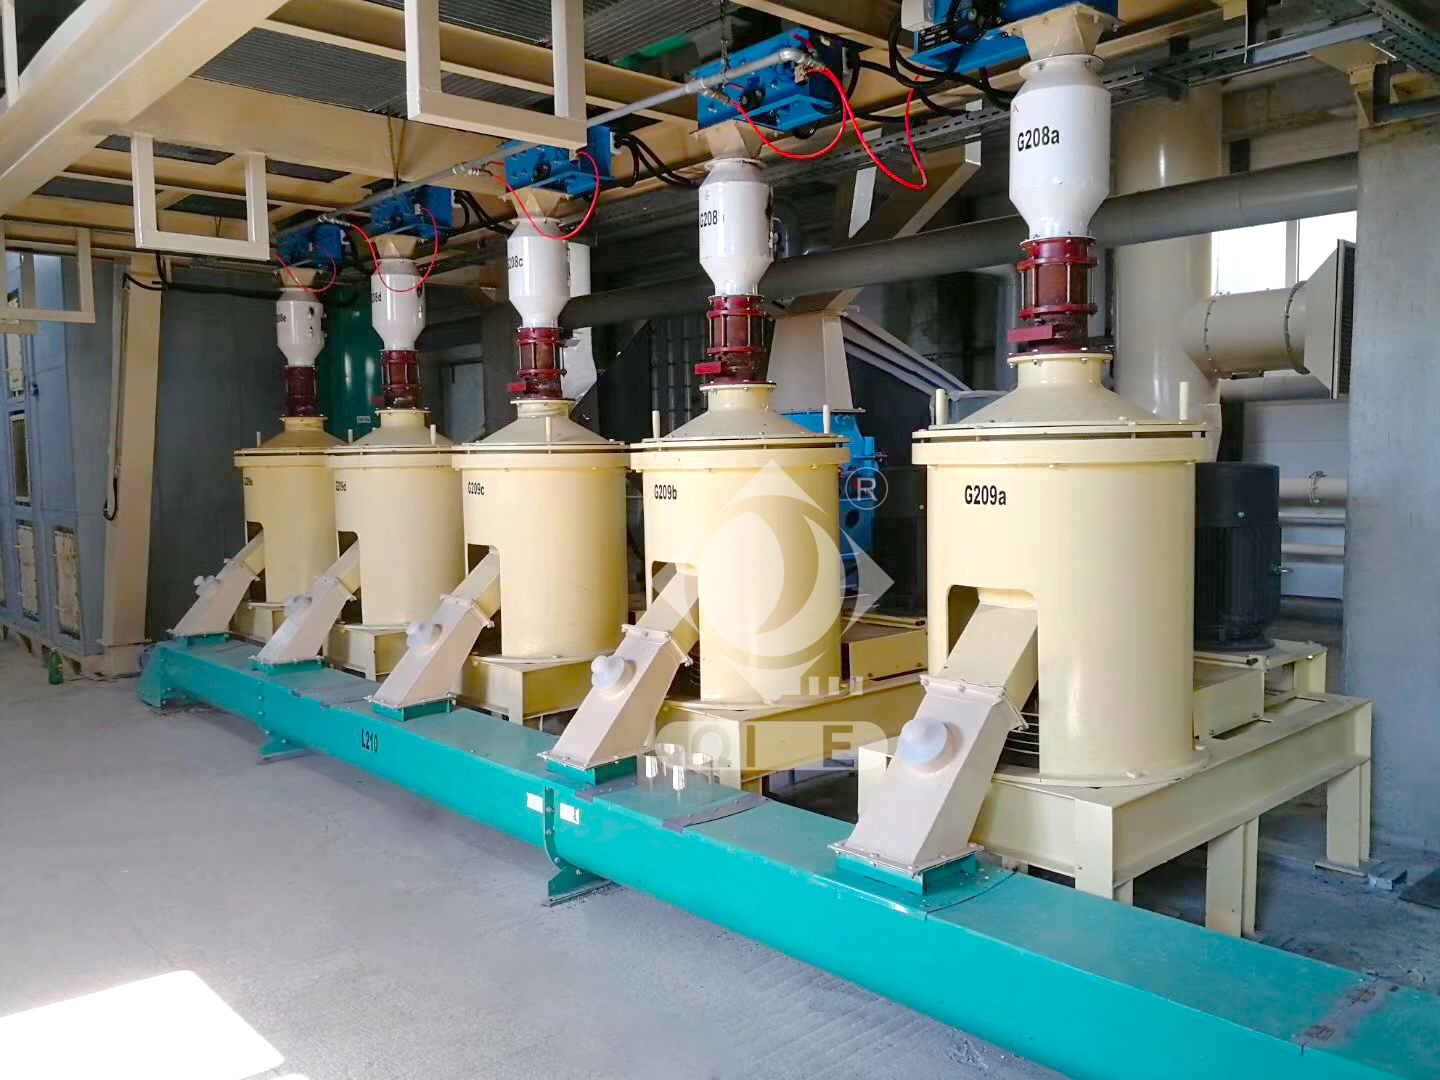
采用冷冻结晶与精密过滤相结合的米糠油脱蜡精炼方案,针对高熔点蜡质进行分离。精炼段支持脱胶、脱酸、脱色、脱蜡、脱臭及脱脂配置,可按三级、二级或一级油目标定制精炼深度。
全精炼采用适度碱炼及低温脱臭控制,脱臭温度可控制在≤240℃,以兼顾精炼要求与米糠油中天然谷维素、植物甾醇等组分的保留需求;同时规划米糠蜡、脂肪酸及粕类副产品的利用路径。
| 类别 | 产出或指标 | 说明 |
|---|---|---|
| 成品油 | 一级精炼米糠油 | 设计质量指标:酸价≤0.2 mg KOH/g;过氧化值≤0.13 g/100g;水分及挥发物≤0.1%;脱蜡后含蜡量≤0.05%。 |
| 浸出米糠粕 | 副产品粕 | 残油≤1%,蛋白含量≥15%,粗纤维≤12%;产出量约为原料量的 80%–85%。 |
| 压榨米糠饼 | 饲料原料 | 残油约 6%–8%,可根据项目工艺路线进行配套利用。 |
| 工业副产品 | 米糠蜡、脂肪酸等 | 米糠蜡产量参考为原料量的 0.5%–1.5%,可用于化妆品、食品抛光剂等应用;谷维素、肌醇可进一步提取。 |
注:上述指标为方案设计与原料条件对应的参考值,实际结果受米糠新鲜度、初始酸价、设备配置、运行管理及检测方法等因素影响,并以项目合同及验收约定为准。
企业始于 1982 年,与河南省机械设计研究院、河南工业大学保持技术合作;拥有超过 130,000㎡生产基地及 12 条标准化生产线,覆盖原材料检验、加工、组装与出厂质检流程。
生产与交付遵循 ISO9001 质量管理体系,执行自检、抽检、出厂检验等质量控制流程。成套项目按工艺、设备、安装及调试节点协同推进。
提供安装指导、操作维护培训、原厂备件供应、7×24 小时技术支持及远程与现场结合的技术服务。项目提供 12 个月质保与终身维修服务。
联系我们
无论您是需要咨询产品方案、技术支持,还是想了解更多关于我们的信息,请随时通过下方表单与我们联系