



原料处理规模
20—3000吨/天
根据原料与工艺路线配置

企鹅粮油机械面向棉籽油加工厂建设与产线升级需求,提供覆盖原料预处理、压榨或预榨浸出、精炼脱酚、自动化控制及安装调试的整厂EPC解决方案,根据原料条件、目标产能与产品等级配置工艺,兼顾棉酚控制、油脂提取与棉粕、棉壳综合利用。


棉籽油加工整厂工程
贯通原料预处理、油脂提取与精炼脱酚,兼顾副产品利用及整线投产衔接。
企鹅粮油机械(郑州企鹅粮油机械有限公司)面向新建、扩建及产线升级项目,提供覆盖工艺设计、设备制造、安装调试和操作培训的棉籽油整厂EPC方案。针对含壳原料处理、游离棉酚控制及工段衔接问题,按原料条件、处理规模和目标产品等级,配置纯压榨或预榨+浸出+精炼路线,并通过试运行与检测验证交付质量。
20—3000吨/天
根据原料与工艺路线配置
游离棉酚≤50mg/kg
以约定检测方法与实测结果验证
72小时连续试运行
满负荷运行及第三方成品油检测
棉籽油整厂EPC是将工程设计、设备采购与制造、现场安装及调试纳入统一项目管理的交付方式。对棉籽加工项目而言,需要同时考虑壳仁分离、提油效率、油与粕的棉酚控制、公用工程匹配及副产品去向。
方案适用于日处理20—3000吨棉籽的加工项目。设计参考光棉籽含油率为15%—22%;实际设备选型与物料平衡,应以原料检测结果为依据。
适用于小产能、优先控制初期投资或不配置浸出工段的项目。前处理后进行压榨,并按成品油等级配置后续精炼。
决策重点:投资边界、压榨饼残油及饼粕销路。方案所列压榨棉籽饼残油为6%—8%,不与预榨中间饼指标混用。
适用于中大型、重视油脂回收和粕品利用的项目。日处理≥100吨项目可评估该路线;日处理≥200吨为本方案展开的典型整线配置。
设计目标:在约定原料及运行条件下,综合出油效率≥95%。该指标指原料所含油脂的回收效率,并非成品油占原料重量的95%。
路线比较应采用相同原料和物料平衡口径。方案资料给出的预榨浸出相较单一压榨每吨棉籽增提油40—50kg,为特定比较条件下的参考值,不作为所有项目的固定收益承诺。
典型工艺链:光棉籽 → 风选 → 脱壳与壳仁分离 → 轧胚 → 调质 → 预榨 → 浸出 → 混合油蒸发汽提 → 毛油 → 精炼 → 成品棉籽油。浸出粕经相应处理后进入粕品系统,棉壳单独回收。
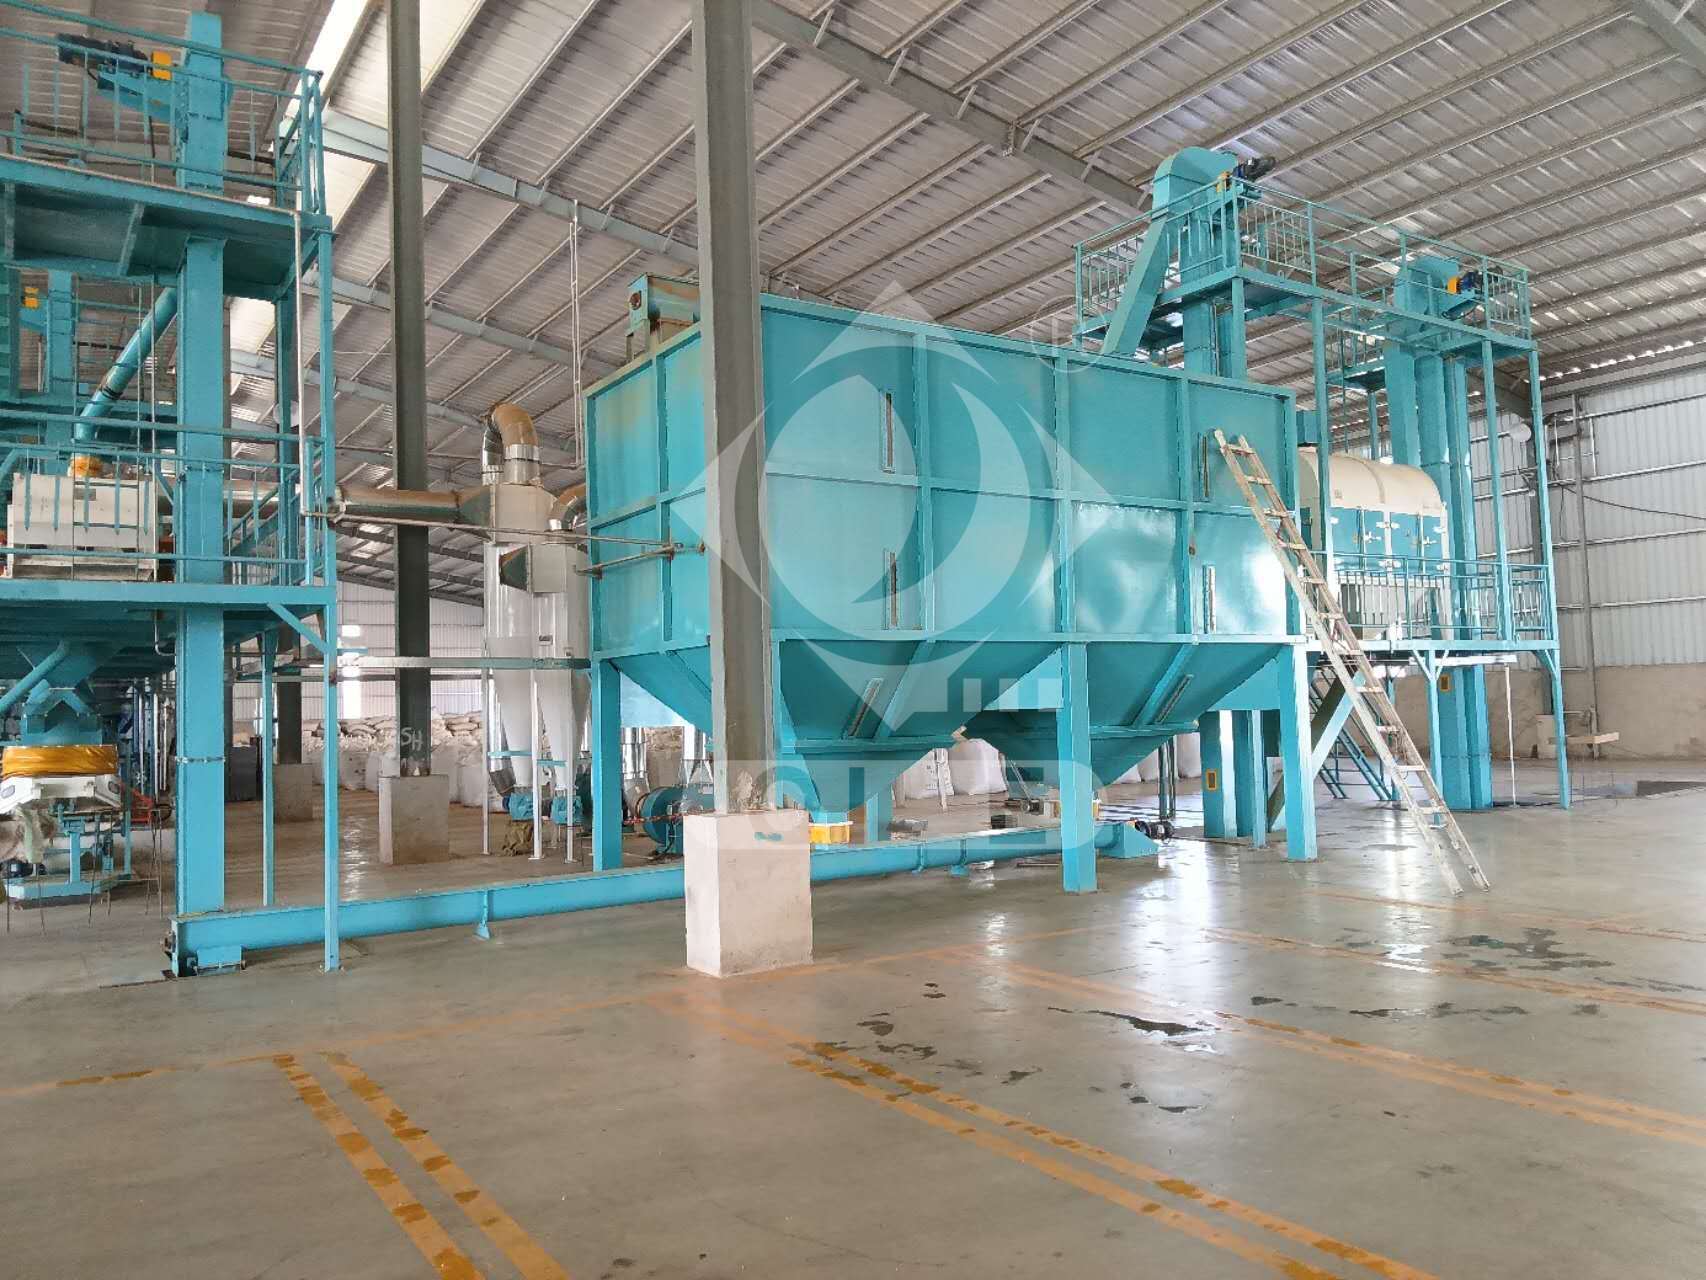
典型流程以光棉籽为进料条件。通过风选、脱壳、壳仁分离、轧胚和调质衔接后续提油,兼顾壳中带仁损失与仁中含壳控制。回收棉壳可用于食用菌培养基等用途,具体需符合下游使用要求。
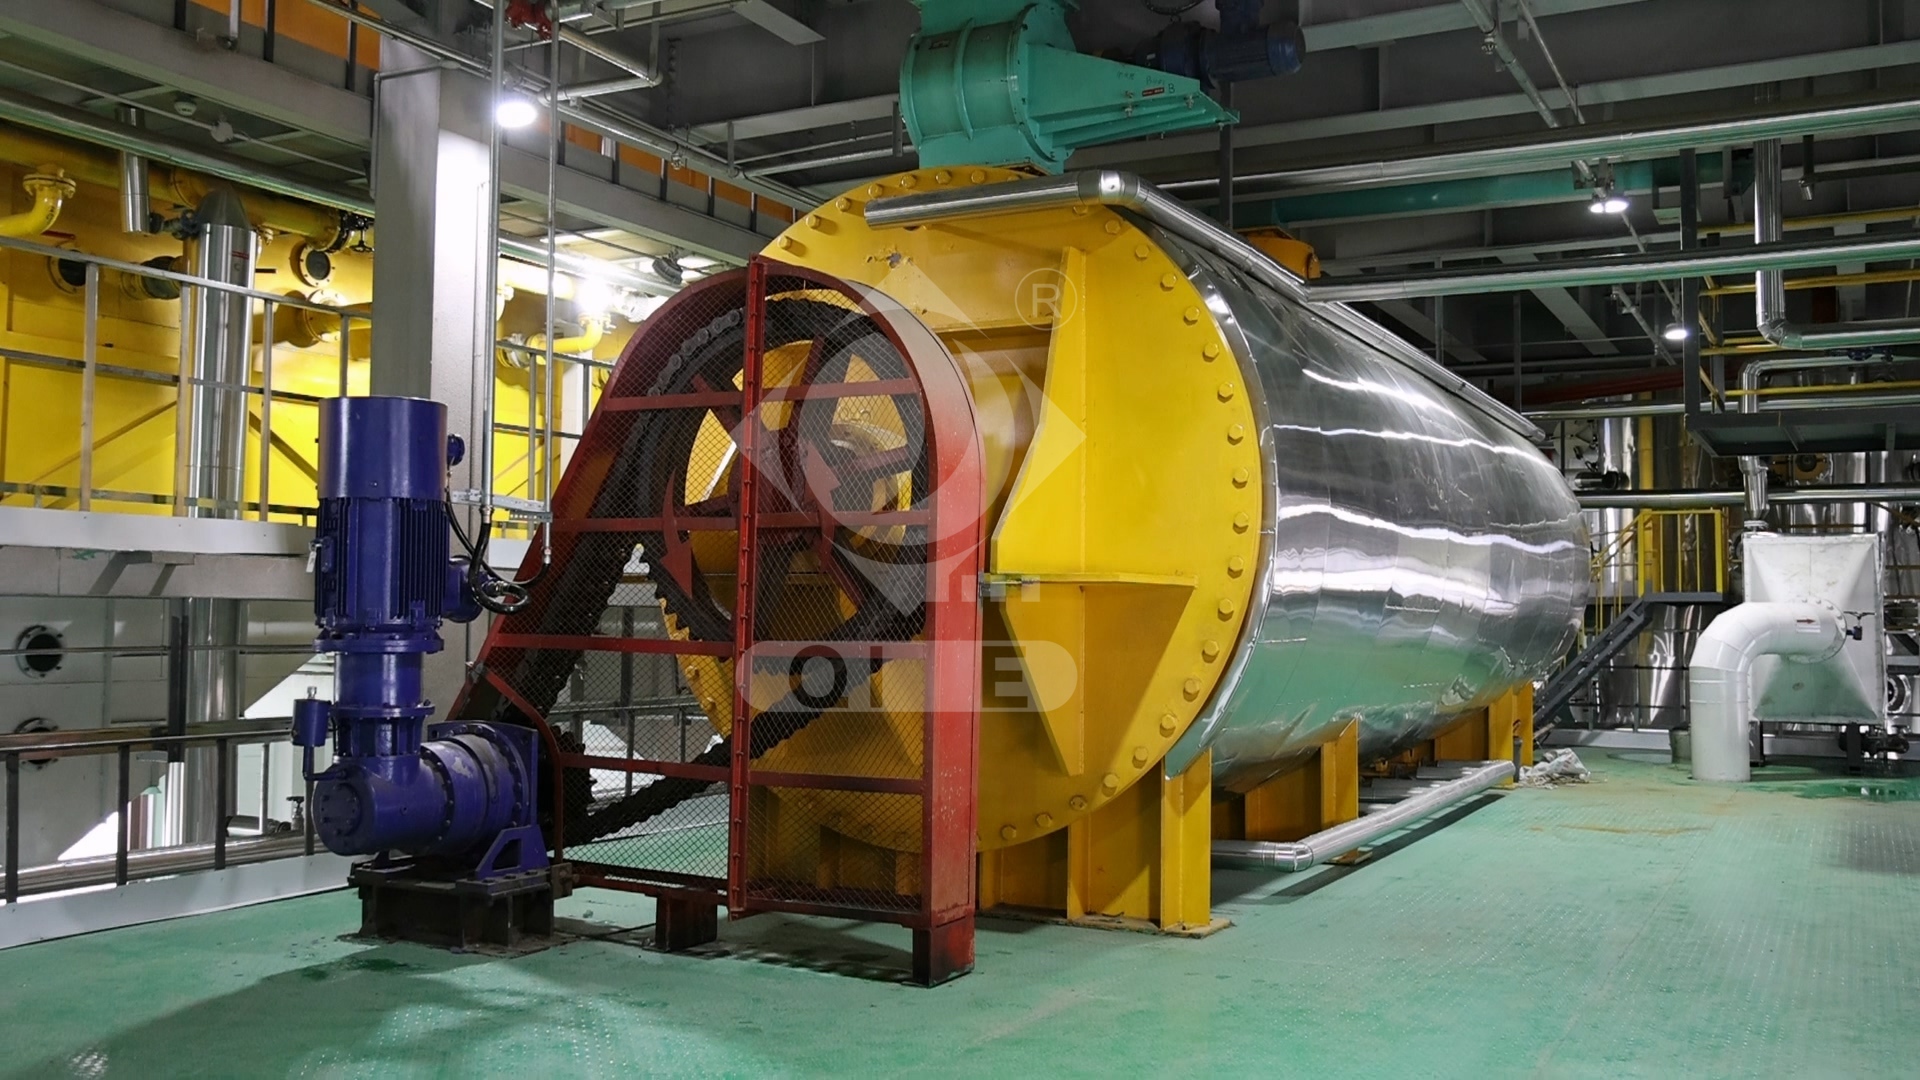
预榨中间饼残油参考为15%—18%,后续可配置平转或拖链浸出器,浸出粕残油目标≤1%。混合油经蒸发、汽提回收溶剂并取得毛油;溶剂回收系统与冷凝、冷却系统同步设计。
围绕调质、浸出及精炼环节配置棉酚控制措施,并按需要设置脱酚模块。以成品油游离棉酚≤50mg/kg、浸出棉籽粕游离棉酚≤0.06%为方案控制目标,通过取样检测验证,不以单一工段替代最终产品验收。
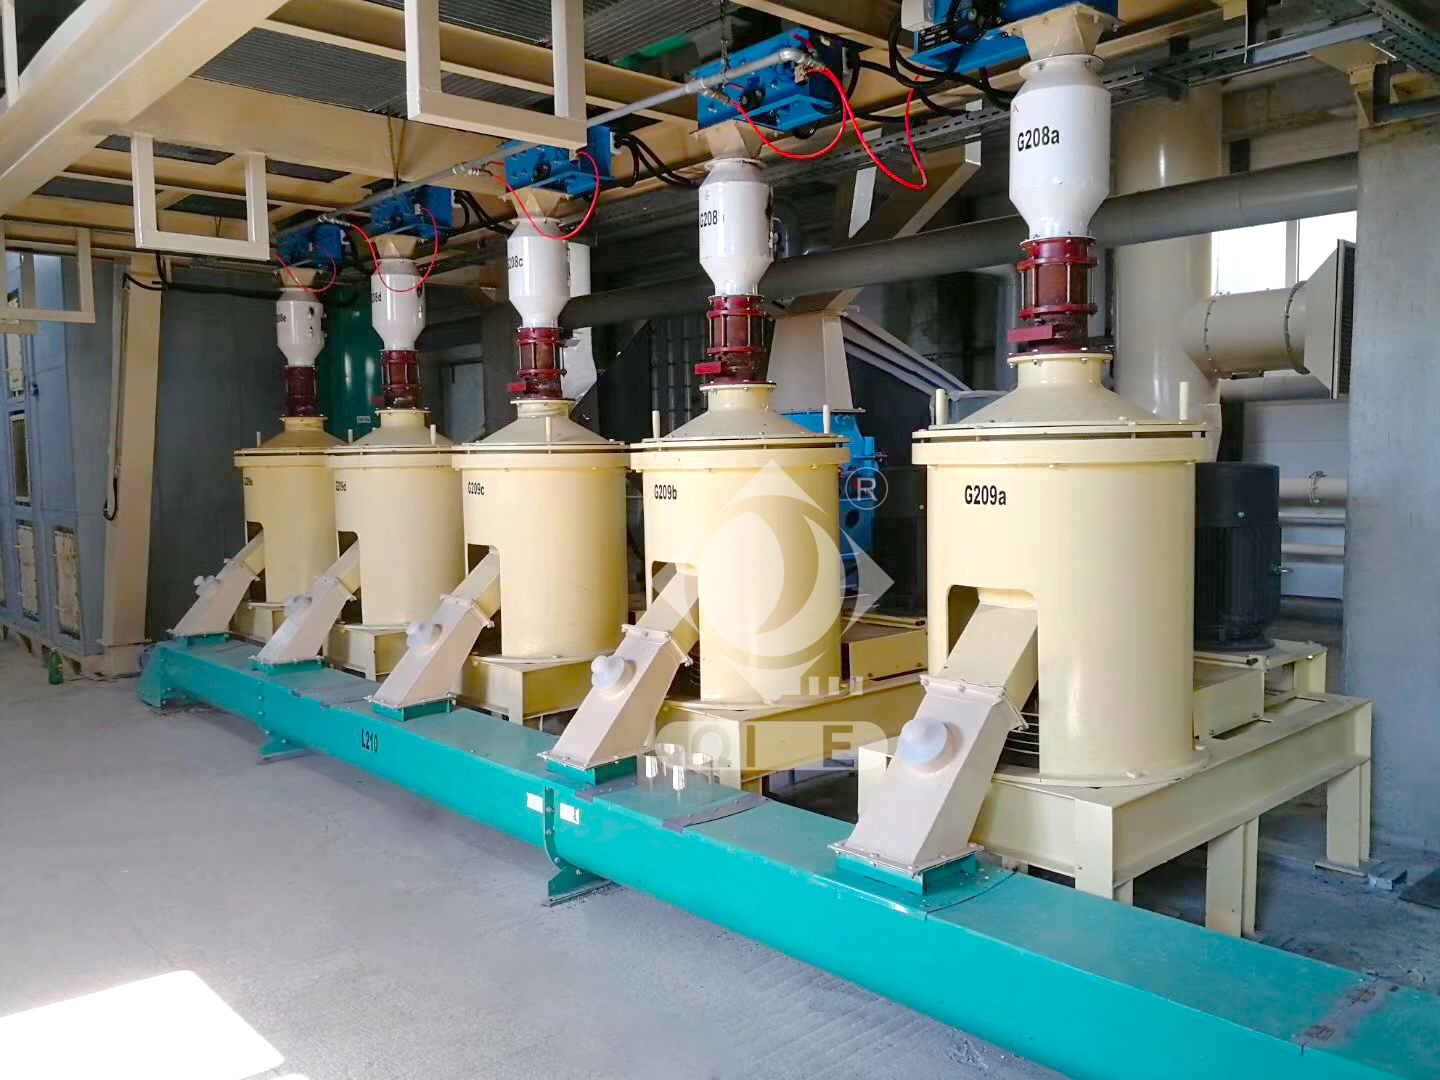
全精炼可覆盖脱胶、脱酸、脱色、高温脱臭、脱蜡和脱脂,按一级或二级棉籽油需求确定具体组合。粕品系统可按需求配置低温蛋白保护工艺,兼顾脱溶、脱酚与蛋白品质;棉籽粕作为饲料原料的适用性仍需符合相应标准和使用限制。
可配置西门子或国产优质品牌PLC系统及中央控制室,集中显示温度、压力、流量、液位等参数,记录关键工艺数据并生成报表。远程诊断与参数调整需满足网络安全、授权管理及现场操作要求。
| 产出或指标 | 方案参考值 / 控制目标 |
|---|---|
| 精炼棉籽油酸价 | 一级油≤0.3mg KOH/g;二级油≤0.5mg KOH/g |
| 成品油其他指标 | 过氧化值≤0.12g/100g;游离棉酚≤50mg/kg;水分及挥发物≤0.1%;无异味 |
| 浸出棉籽粕 | 残油≤1%;蛋白含量≥45%;游离棉酚≤0.06% |
| 压榨棉籽饼 | 纯压榨路线对应的饼残油参考为6%—8% |
| 副产品物料平衡 | 棉粕约占原料量45%—55%;棉壳约占25%—35%,随原料和分离条件变化 |
产品等级、检测方法及指标计量口径应在设计和验收前明确。上述数值不直接等同于所有市场的法定限值,内销或出口产品均需核对目的市场现行要求。
公用工程需与处理规模、工艺路线及运行制度匹配,以下参数用于前期规划,不代表所有产能配置均采用同一规格。
实际消耗受原料水分、负荷率、产品等级、热回收及当地环境影响;装机功率不等于实际用电量。浸出线还应同步落实适用的防火防爆、溶剂安全及环保设计要求。
制造与安装周期为各阶段参考值,不宜直接视为项目总工期;土建、公用工程、运输及现场条件均需纳入总进度计划。
郑州企鹅粮油机械有限公司业务始于1982年,长期开展粮油加工装备研发制造,并与河南省机械设计研究院、河南工业大学开展技术合作。企业拥有约130000㎡生产基地、12条标准化生产线及100余台大中型加工设备,为成套设备制造与工程配套提供基础。
棉籽油料整厂EPC解决方案的价值,在于把前端脱壳、提油、棉酚控制、精炼及副产品利用纳入统一设计,使设备配置、运行条件与交付标准保持一致。
联系我们
无论您是需要咨询产品方案、技术支持,还是想了解更多关于我们的信息,请随时通过下方表单与我们联系